机床加工赋能核电工业 专机设备体系与关键工艺解析
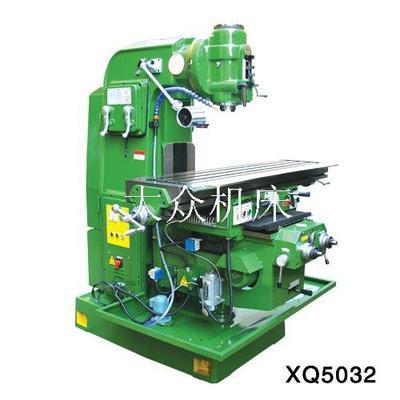
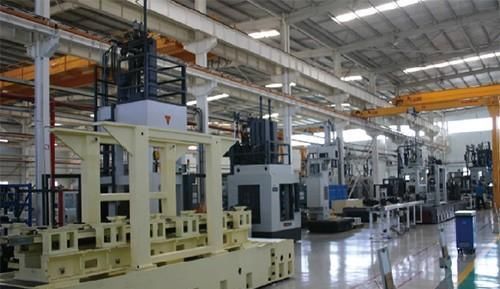
核电工业对装备制造精度、材料性能和运行可靠性有着极高要求,从核岛主设备到常规岛辅机,从压力容器、蒸汽发生器到控制棒驱动机构,其核心零部件的加工都离不开高水平的机床加工支撑。可以说,机床加工不仅是核电装备制造的基础环节,更是决定核电设备安全性、寿命和效率的关键因素。围绕核电专机设备需求,机床加工行业正在形成从通用数控机床到专用加工装备、从工艺研发到系统集成的完整能力体系。
一、核电工业为什么需要机床加工专机设备
核电设备具有“大、精、难、严”的典型特征。所谓“大”,是指许多零部件尺寸庞大、重量惊人,例如百万千瓦级核电机组蒸发器简体直径可达数米,长度超过20米;所谓“精”,是指核电关键部件往往要求微米级加工精度,密封面、配合面、管板孔等部位一旦超差就可能影响整体密封与安全;所谓“难”,是指大量采用不锈钢、镍基合金、双相钢等难加工材料,切削温度高、刀具磨损快、加工硬化倾向明显;所谓“严”,则是指核电制造必须满足核安全法规、ASME、RCC-M等严格标准,对加工一致性和可追溯性要求极高。
正因如此,通用机床往往难以完全满足核电零部件的加工需求,催生了大量核电专用机床和专机设备。这些专机设备针对特定零件、特定工序进行定制开发,能够在保证加工精度的提高生产效率、降低废品率,并满足核电批量化、标准化制造要求。
二、机床加工在核电关键部件中的典型应用
1. 压力容器加工
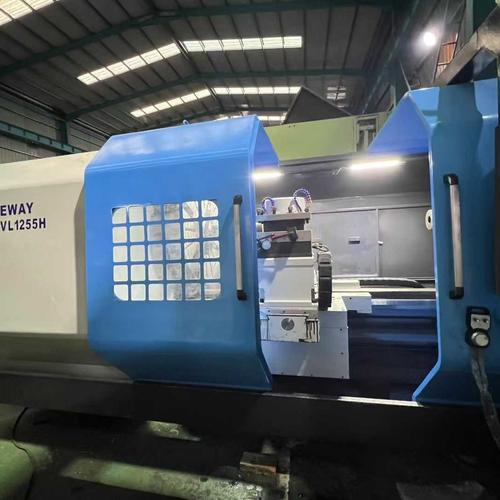
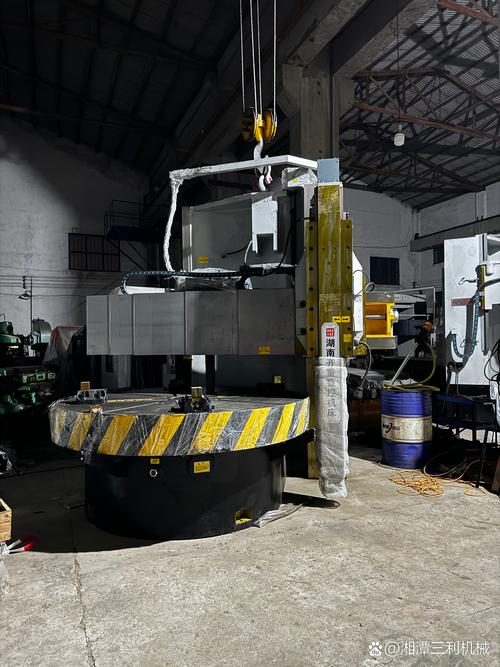
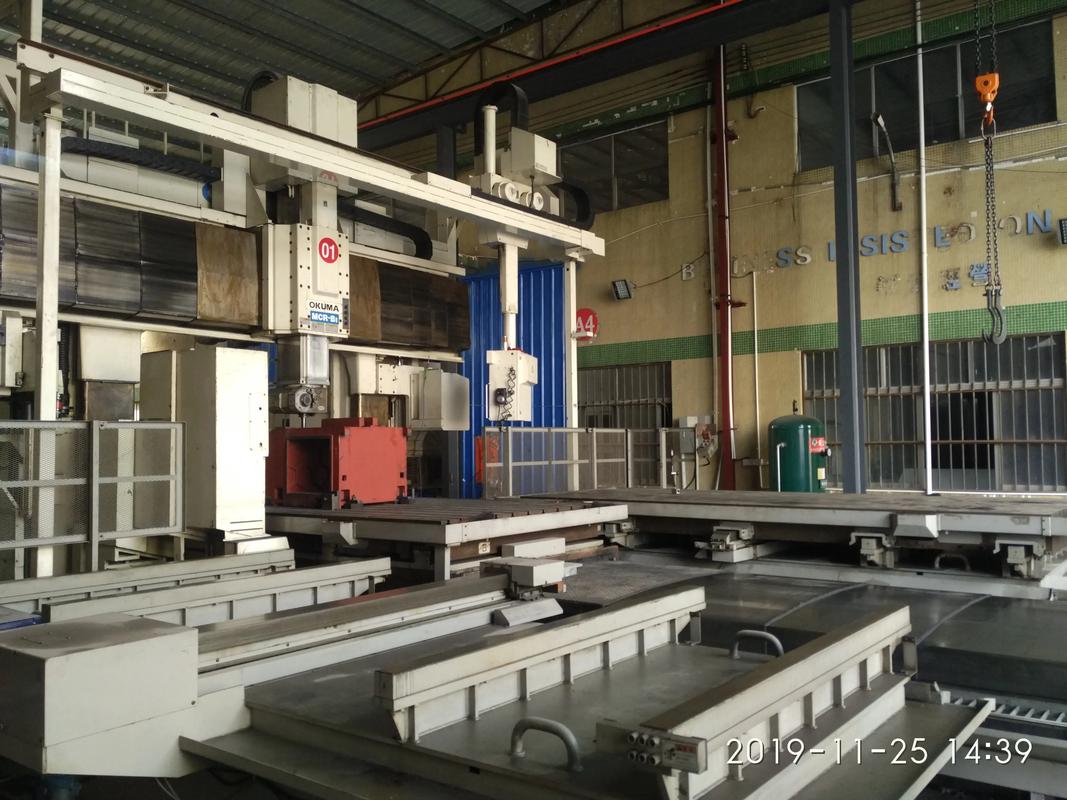
压力容器是核岛核心设备之一,其简体、封头、法兰、接管等部位需要大量车削、镗削、铣削和钻孔加工。大型数控立式车床、落地镗铣床用于加工法兰密封面、主螺栓孔及各种配合面。密封槽的粗糙度和平面度直接影响压力边界完整性,因此对机床刚性、热稳定性和运动精度要求极高。
2. 蒸汽发生器管板加工
蒸汽发生器管板拥有数千乃至上万个管孔,孔距精度、孔径公差和孔壁质量直接影响换热管胀接与焊接质量。专用数控管板钻床、多轴数控钻削中心可实现高效率、高一致性加工,并通过在线检测和自动补偿确保孔位精度。
3. 控制棒驱动机构加工
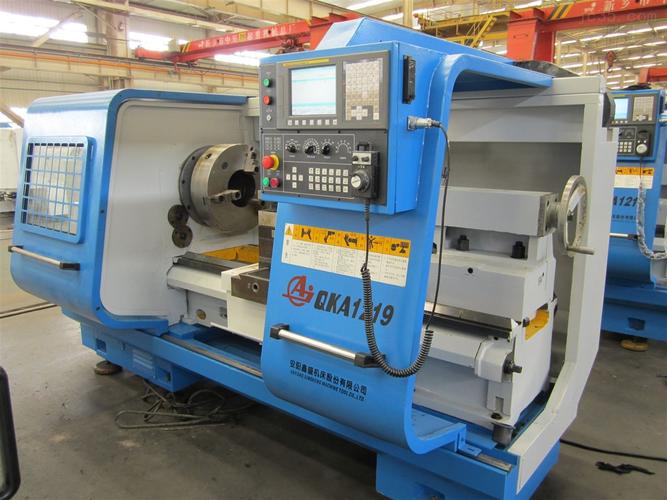
控制棒驱动机构零部件精度要求高、结构复杂,涉及耐腐蚀材料、细长轴、精密螺纹和密封面加工。数控车铣复合中心、高精度磨床和专用螺纹加工设备在这些零件的批量制造中发挥重要作用。
4. 主泵、阀门和管道加工
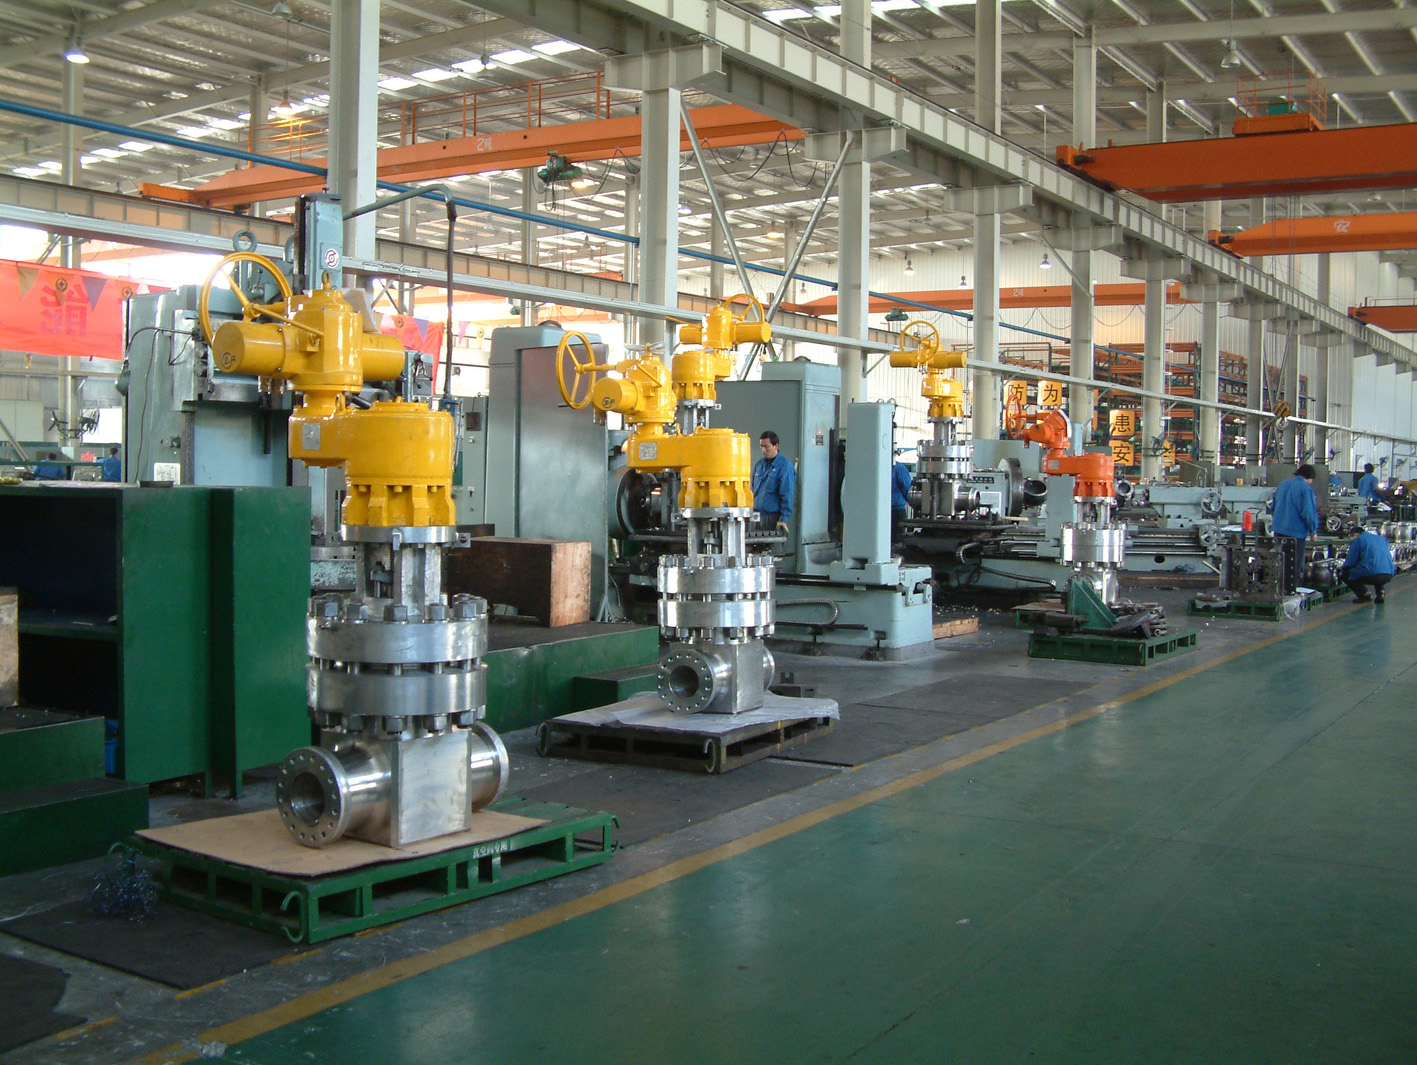
核电主泵壳体、阀门密封面、主管道坡口等需要镗、车、铣、磨等多工序协同。专机设备如阀体加工中心、管道坡口加工机等,可在复杂工况下实现现场或近现场加工,减少重装夹误差,提高整体制造效率。
三、核电机床加工的关键工艺要点
1. 工艺规划与仿真
核电零件加工前通常需要进行工艺路线设计、刀具路径规划和切削过程仿真,预测变形、振颤和热影响,确保加工方案可靠。
2. 刀具与切削参数优化
针对不锈钢、镍基合金等难加工材料,应采用耐磨涂层刀具、超硬刀具和高效冷却方式,并优化切削速度、进给量和切深,控制加工硬化与表面完整性。
3. 精密测量与在线检测
核电加工强调过程控制,常通过在线测头、激光干涉仪、圆度仪等对关键尺寸进行实时监测,实现误差补偿和闭环加工。
4. 热变形与振动控制
大型核电零件加工周期长,机床热变形和切削振动会显著影响精度。因此需要从机床结构、温度控制、切削策略等多方面综合控制。
5. 清洁度与表面完整性
核级零部件对表面粗糙度、残余应力和污染物控制有严格要求,加工后需配合清洗、去毛刺和表面处理工艺,确保满足核电清洁度标准。
四、核电专机设备的发展趋势
随着核电技术向大型化、模块化和高安全性方向发展,机床加工专机设备也在持续升级。一方面,大型数控机床向高刚性、高精度、多轴联动和复合加工方向演进,一台设备可完成车、铣、钻、镗等多道工序,减少装夹次数,提高精度一致性。另一方面,专机设备更加注重数字化和智能化,通过数控系统、制造执行系统和工业互联网实现加工数据采集、远程运维和质量追溯。
针对核电现场检修和重大部件修复需求,便携式专机、现场加工设备和移动式数控机床也在不断发展,为核电运维提供更灵活的加工解决方案。
五、
机床加工是核电工业制造体系的重要基石,专机设备则是满足核电特殊加工需求的关键支撑。从压力容器到蒸汽发生器,从控制棒驱动机构到主管道,机床加工工艺贯穿核电装备制造全过程。随着数控技术、刀具技术、测量技术和智能制造的深度融合,核电专机设备将朝着更高精度、更高效率、更高可靠性的方向持续进步,为我国核电工业高质量发展提供坚实保障。
如若转载,请注明出处:http://www.prgiem.com/product/40.html
更新时间:2026-10-30 20:02:57