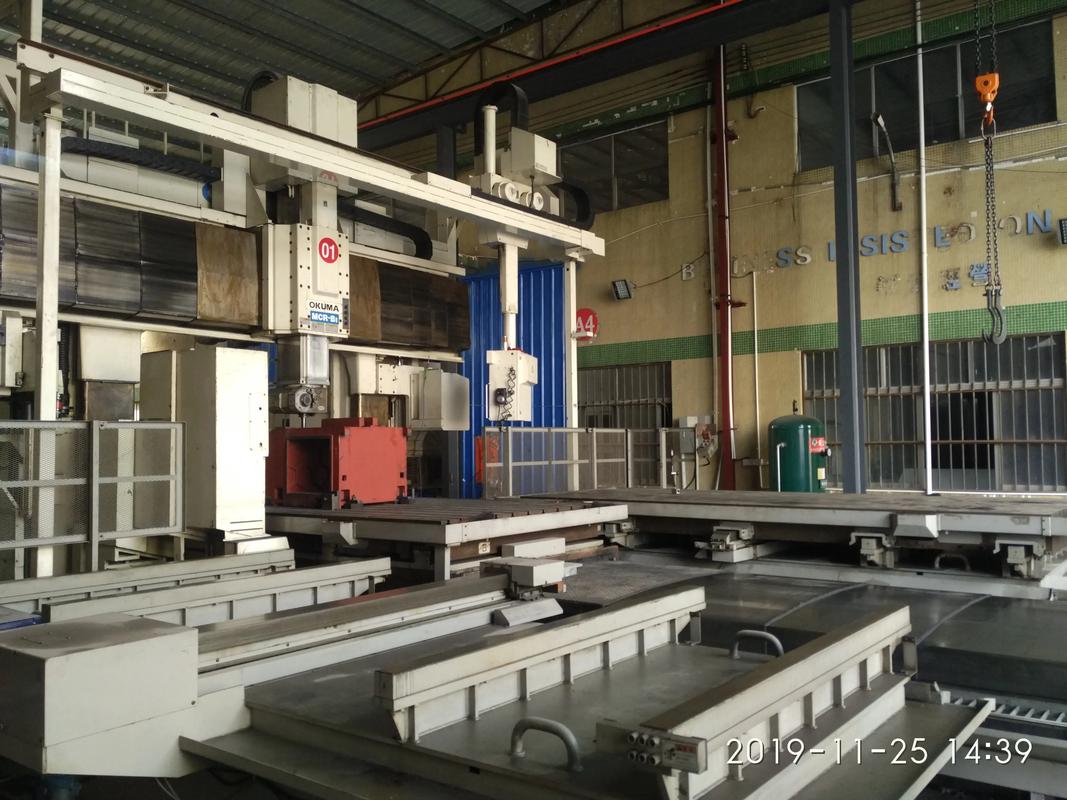
北京第一机床厂X2010重型龙门铣 国营单位9成新设备安装纪实
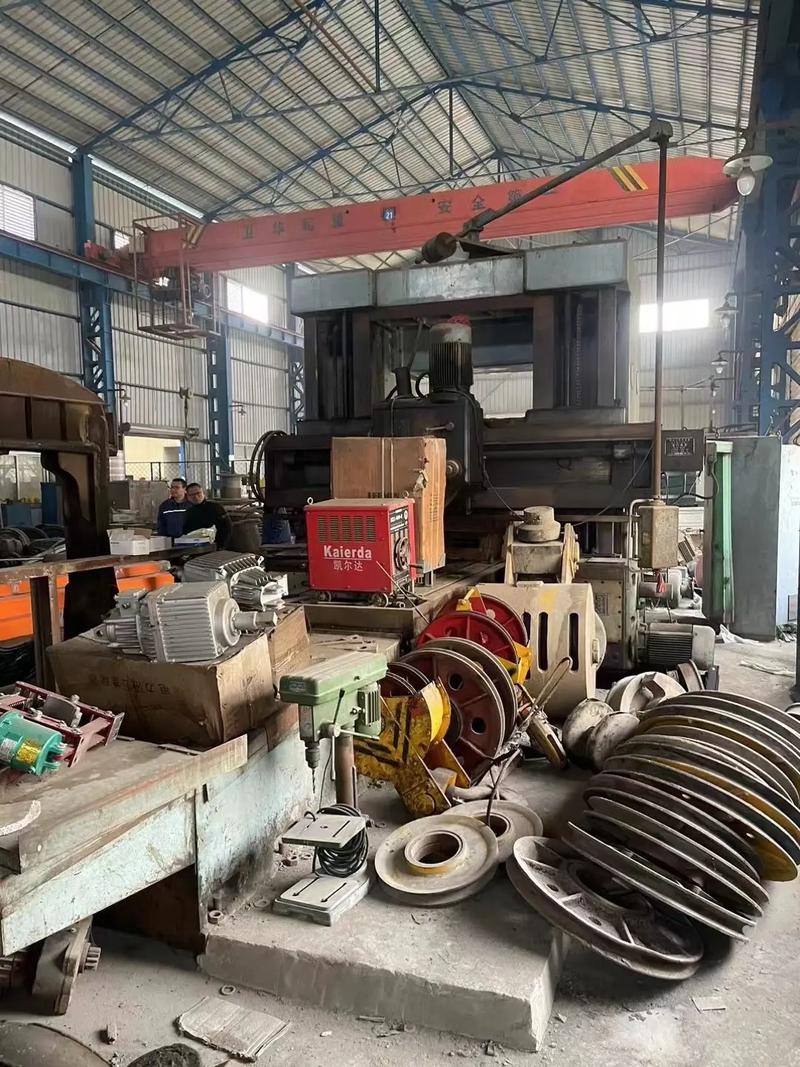
在工业制造领域,重型机床被誉为“工业母机”,而北京第一机床厂生产的X2010重型龙门铣,更是其中的经典之作。本文将带您了解一台内在9成新的X2010重型龙门铣,在国营单位完成安装的全过程。
一、设备背景与现状
北京第一机床厂(简称“北一机”)是中国机床行业的骨干企业,其生产的X2010重型龙门铣广泛应用于大型工件、模具、箱体等精密加工。本次安装的设备为一台国营单位退役或库存设备,经检测,机床内在状态达到9成新,导轨、丝杠、主轴等关键部件磨损极小,电气系统完整,具备极高的再投入使用价值。
二、安装前的准备工作
国营单位安装团队首先进行了以下准备:
- 现场勘察:确认地基承重、空间尺寸、吊装通道及电源配置。
- 设备清理与检查:清除防锈油、灰尘,复检几何精度,更换老化密封件。
- 工具与吊具准备:准备大型千斤顶、水平仪、激光干涉仪、专用吊装带等。
- 安全预案:因设备重量达数十吨,制定了详细的吊装与就位方案。
三、安装流程关键步骤
- 基础制作:按北一机图纸浇筑混凝土基础,预留地脚螺栓孔,养护达标。
- 吊装就位:使用大型汽车吊或龙门吊将龙门铣主体(立柱、横梁、工作台)分体吊装至基础,调整位置。
- 粗调水平:通过垫铁和千斤顶初步校正工作台水平度,误差控制在0.05mm/m以内。
- 精调几何精度:使用激光干涉仪和电子水平仪,调整立柱垂直度、横梁平行度、主轴与工作台垂直度。
- 电气连接与调试:按图纸接入380V电源,检查数控系统、伺服驱动器、限位开关等,进行参数初始化。
- 空运行与负载测试:手动及MDI模式试运行各轴,观察有无异响、爬行,随后进行试切件加工。
四、安装中的注意事项
- 吊装安全:严禁超载,钢丝绳夹角不得大于90°,棱角处加护垫。
- 环境控制:安装现场温度建议20±5℃,避免阳光直射,防止热变形影响精度。
- 多人协作:因龙门铣结构庞大,需钳工、电工、吊装工协同作业,统一指挥。
- 记录归档:每一步调试数据均记录在案,形成《安装精度检验报告》。
五、安装后验收与效果
经国营单位安装团队一周的连续作业,该X2010重型龙门铣各项精度均达到出厂标准:工作台平面度0.03mm/m,立柱垂直度0.02mm/m,主轴径向跳动0.01mm。试切件表面粗糙度Ra1.6,尺寸公差符合图纸要求。设备运行平稳,噪音低于75dB。用户对这台9成新设备的性能表示高度认可。
##
北京第一机床厂X2010重型龙门铣,以其刚性好、精度保持性强的特点,在国营单位的专业安装下重新焕发生机。对于预算有限但追求重型加工能力的企业,选购这类内在9成新的二手设备并规范安装,不失为一条高性价比的路径。
如若转载,请注明出处:http://www.prgiem.com/product/43.html
更新时间:2026-10-30 07:12:22